EN
Tvrdá pravda o karbidoch v odliatkoch z tvárnej liatiny
Štyri otvory do výrobného cyklu, vŕtačka začne dymiť. Materiálový certifikát uvádza tvárnu liatinu, trieda 80-55-06. Bodová kontrola tvrdosti v blízkosti priechodu s jadrom ukazuje 312 HBW, čo je ďaleko nad špecifikáciou. Čipy sú krátke, drsné a sivé namiesto čistých kučier. Diel je rozmerovo vyhovujúci, ale pri zaťažení bude ťažko opracovateľný a riskantný. Príčinou sú takmer určite karbidy.
Karbidy v odliatkoch z tvárnej liatiny sa pri vstupnej kontrole objavujú len zriedka. Skrývajú sa za prijateľnou priemernou tvrdosťou a čistým povrchom. Sú viditeľné, keď sa nástroje opotrebujú v priebehu niekoľkých minút, roztrhnú sa závity alebo zlyhá tlaková skúška. Pochopenie toho, čo ich vytvára a ako ich zlievarne zadržiavajú, je najpriamejším spôsobom, ako sa vyhnúť plateniu za rovnaký problém dvakrát: raz pri odlievaní, raz pri obrábaní a záruke.
Praktický rozdiel medzi spoľahlivým odliatkom z tvárnej liatiny a problematickým odliatkom zvyčajne nie je priemerná tvrdosť. Je to absencia tvrdých, krehkých fáz presne v zónach, ktoré treba opracovať a zaťažiť.
Čo sú karbidy a prečo sa objavujú
V správne stuhnutom tvárnej liatiny štruktúry sa uhlík vyzráža ako guľovitý grafit pri eutektickom tuhnutí. Tieto grafitové zhluky dodávajú železu jeho ťažnosť, tlmiacu schopnosť a opracovateľnosť. Transformácia závisí od času a podmienok nukleácie.
Keď je rýchlosť lokálneho ochladzovania príliš vysoká, alebo keď sa zloženie taveniny vzďaľuje od zóny stabilnej voči grafitu, uhlík sa spája priamo so železom a vytvára cementit (Fe3C). Ak cementit tvorí prepojenú sieť, štruktúra sa nazýva ledeburitický karbid. Je to tá istá fáza, ktorá dodáva bielemu železa jeho tvrdosť, ale v tvárnej liatine je to chyba, nie konštrukčná vlastnosť.
Výskum tuhnutia nodulárneho železa poukazuje na rovnaké spúšťače:
- Rýchle chladenie v tenkých častiach. Steny valca, rebrá čerpadla a vodiace hrany tuhnú rýchlejšie ako ťažké nálitky, pričom grafitu ponecháva len málo času na rast.
- Nízky uhlíkový ekvivalent. Hodnota CE pod približne 4,3 tlačí tuhnutie smerom k tvorbe karbidu.
- Karbid-stabilizačné prvky. Chróm, mangán, molybdén, vanád a bór podporujú cementit aj na miernych úrovniach, často sa dostávajú cez nemonitorovaný oceľový šrot.
- Vyblednutie očkovania. Inokulácia poskytuje miestam nukleácie, ktoré grafit potrebuje. Príliš málo očkovacej látky alebo príliš dlhé oneskorenie pred naliatím zanecháva taveninu bez týchto miest.
- Lokalizované tepelné podmienky. V posledných mraziacich zónach odliatku sa sústreďujú masívne karbidy.
"Karbidy sú pamäťou odliatku na jeho vlastnú históriu chladenia. Otázkou je, či ste si túto pamäť prečítali pred obrábaním alebo po poruche."
Info. Karbidy nie sú automaticky príčinou odmietnutia. Niektoré priemyselné špecifikácie tolerujú až 3 percentá karbidu podľa plochy v definovaných nefunkčných zónach. Otázkou je, či je tolerancia zdokumentovaná a odsúhlasená, alebo či je objavená náhodou.
Čo robia karbidy s obrábaním a životnosťou
Prvé pravidlo problémov s karbidom: sú lokálne. Jediný studený bod v jednej dutine formy môže vytvoriť karbidovú zónu, zatiaľ čo zvyšok odliatku je v poriadku. Vzorky s priemernou pevnosťou v ťahu môžu prejsť a odliatok môže stále zničiť frézu alebo prasknúť v prevádzke.
Obrábanie je zvyčajne tam, kde sa problém objaví ako prvý. Cementit je oveľa tvrdší ako perlitická alebo feritická matrica, takže rezný nástroj prechádzajúci cez karbidovú zónu zažíva tvrdé nárazy. Životnosť nástroja klesá, kontrola rozmerov sa stáva nestabilnou a povrchová úprava sa trhá. Pri vŕtaní je rozdiel medzi dobrou a zlou dávkou viditeľný už v prvých niekoľkých otvoroch.
Na strane výkonu karbidy odstraňujú schopnosť materiálu plasticky sa deformovať. Odliatok s výraznou karbidovou sieťou sa správa ako biele železo: tvrdšie, ale krehké. Predĺženie môže klesnúť pod 3 percentá, energia nárazu prudko klesá a diel sa stáva citlivým na zárezy a koncentrácie napätia. To je dôležité pre telesá čerpadiel pod tlakom, kryty kompresorov pri tepelnom cyklovaní a konštrukcie obrábacích strojov, ktoré musia držať zarovnanie.
| Nehnuteľnosť | Normálna tvárna liatina | S tvrdokovovou sieťou |
|---|---|---|
| Tvrdosť (HBW) | 170 – 250 | 300 - 500 lokalizovaných |
| Predĺženie (%) | 6 - 18 | Nižšie 3 |
| Nárazová húževnatosť (J) | 8 - 25 | Pod 5 |
| Obrobiteľnosť | Dobré so štandardným náradím | Chudobný; rýchle opotrebovanie a štiepanie |
| Zlyhanie | Tvárna deformácia s viditeľným upozornením | Krehký lom bez výrazného varovania |
Nebezpečenstvo. V diele obsahujúcom tlak pôsobí karbidová zóna na vnútornom rohu ako spúšťač trhlín. Pri pôsobení tlaku sa tvrdá zóna nedokáže vyrovnať s napätím a porucha sa zmení z netesnosti pred prasknutím na náhle prasknutie.
Procesné kontroly, ktoré udržujú karbidy mimo
Kontrola karbidu závisí od štyroch premenných: chémia, očkovanie, rýchlosť chladenia a tepelné spracovanie. Najsilnejšie zlievarne riadia všetky štyri ako jeden systém, nie ako samostatné kontrolné stanovištia.
Chémia a uhlíkový ekvivalent
Pre všeobecnú tvárnu liatinu je uhlíkový ekvivalent zvyčajne medzi 4,3 a 4,6 percentami, s kremíkom medzi 2,2 a 2,8 percentami. Spodná hranica je kritická: pod eutektickým CE sa tavenina stáva náchylnejšou na precipitáciu karbidov bez ohľadu na kvalitu očkovania.
Neskoré a spoľahlivé očkovanie
Inokulácia pridáva nukleačné miesta pre grafit. Neskoré očkovanie, uskutočnené v lejacom prúde alebo pri prenose z panvy, poskytuje najvyšší počet zárodkov, keď kov vstupuje do formy. Interval medzi očkovaním a naliatím je dôležitý rovnako ako množstvo očkovacej látky; vyblednuté očkovanie je hlavnou príčinou nekonzistentnosti medzi jednotlivými šaržami.
Rýchlosť chladenia a konštrukcia sekcie
Dizajnér odliatku a zlievareň by mali pred vyrezaním vzoru skontrolovať tenké časti, ostré prechody a priechody s dutinkami. Tenkostenné komponenty kompresora sú klasickým príkladom: chladiace kanály, úzke steny a závitové zóny vytvárajú viaceré miesta s vysokou lokálnou rýchlosťou chladenia. Zlievárne, ktoré pravidelne vyrábajú takéto diely, prispôsobujú vtokom, teplotu liatia a podmienky formy, aby zostali v rozsahu grafitovej stability.
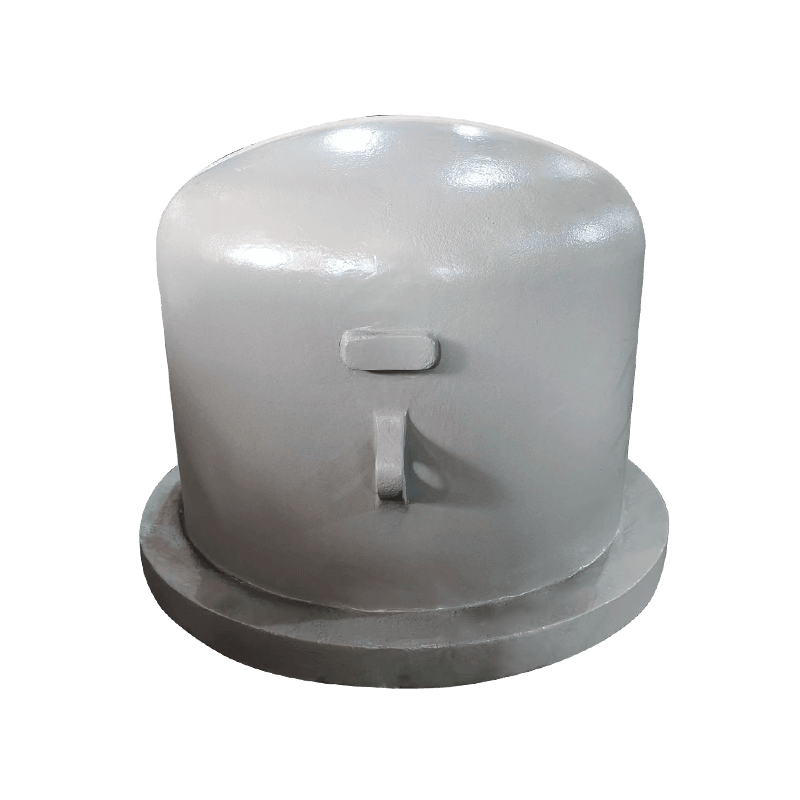
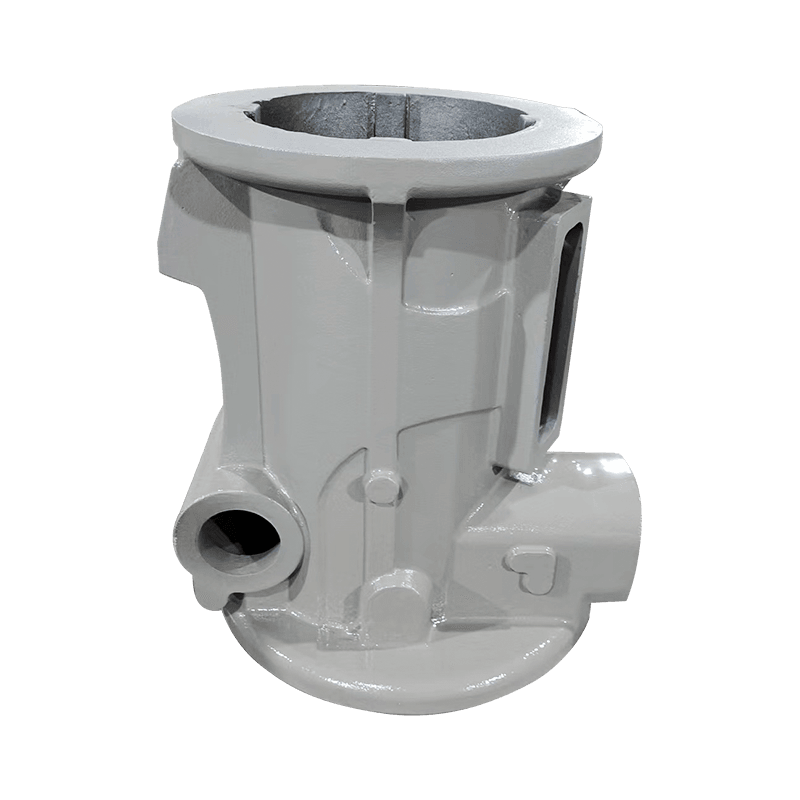
 Kompresorový valec HT250 s odlievaním zo živice Tento tlakový valec sa spolieha na vysoko pevnú liatinu HT250 a lisovanie zo živicového piesku. Jeho tenké steny a chladiace kanály vytvárajú zóny náchylné na karbid, vďaka čomu sú tu diskutované riziká prechodových oblastí priamo relevantné. Zobraziť produkt →
Keď sa tenká časť pripojí k ťažkej časti, čas tuhnutia sa náhle zmení a táto prechodová zóna je miestom, kde sa karbidy uprednostňujú. Prehľady vzorov, polomery prechodov a riadené chladenie foriem sa problémom vyhnú namiesto toho, aby ich neskôr opravili.
Tepelné spracovanie ako nápravný krok
Ak sa karbidy už vytvorili, feritizačné žíhanie ich rozpúšťa. Udržiavanie odliatkov pri teplote asi 900 stupňov Celzia počas jednej až troch hodín a následné pomalé ochladzovanie umožňuje rozklad cementitu a vyzrážanie uhlíka ako grafitu. Tepelné spracovanie odliatkov obrábacích strojov má rovnakú logiku: priviesť matricu na špecifikovanú tvrdosť a odstrániť nestabilné fázy. Tepelné spracovanie stojí čas a energiu, preto ho zlievárne berú ako nápravný krok, nie náhradu za riadenie procesu.
Odliatky z obrábacích strojov so svojimi ťažkými časťami a dlhými časmi chladenia sú menej vystavené pôsobeniu tenkostenných karbidov, ale stále potrebujú definovaný cyklus žíhania, aby sa dosiahla stabilná, rovnomerná štruktúra.
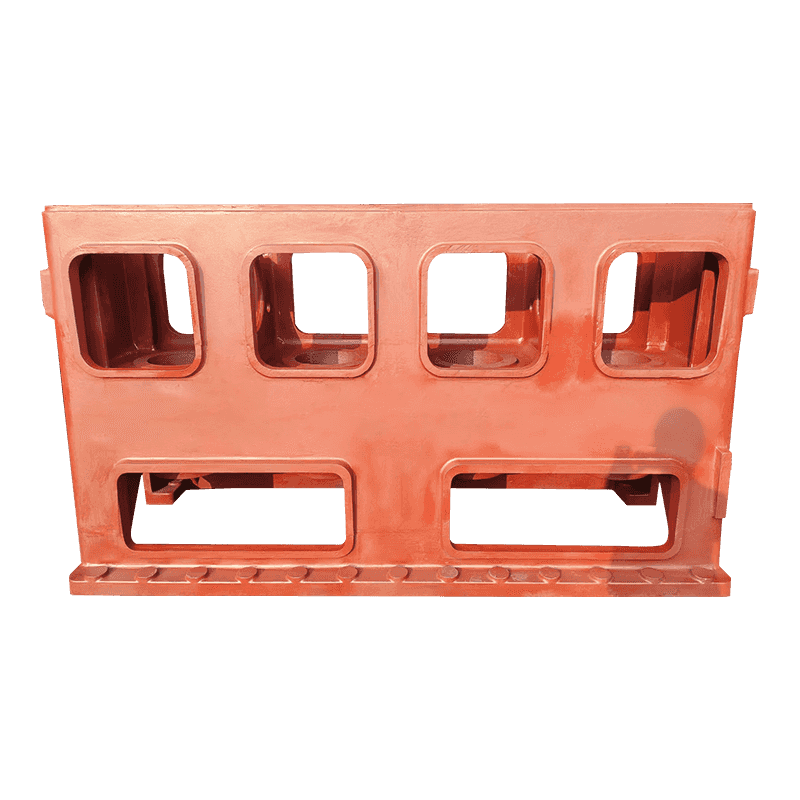
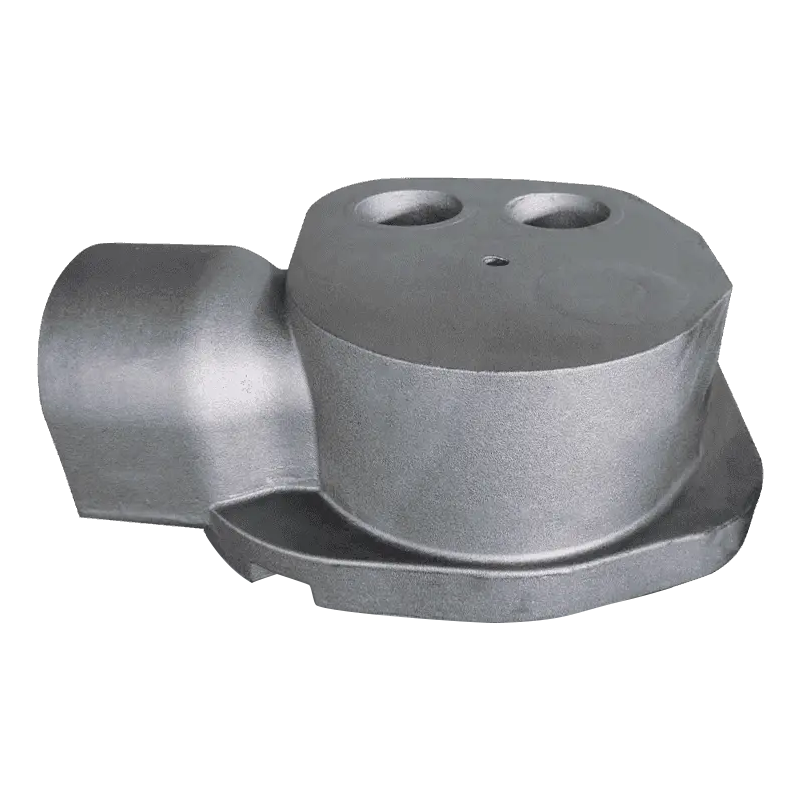
 Stabilná základňa stroja pre podporu obrábacieho stroja Táto základňa, ktorá slúži ako konštrukčný základ obrábacieho stroja, poskytuje tuhosť a odolnosť voči vibráciám. Okolitý text zdôrazňuje, že odliatky s ťažkými profilmi stále potrebujú definovaný cyklus žíhania pre konzistentnú, jednotnú štruktúru. Zobraziť produkt →
Úspech. Zlieváreň, ktorá má prísne chemické limity, neskoré očkovanie a definovaný cyklus žíhania, môže vyrábať tvárnu liatinu, ktorá sa obrába identicky od dávky k dávke. Táto konzistencia má väčšiu hodnotu ako úspory z lacnejšieho mixu nábojov.
Čo si overiť pred zadaním objednávky
Karbidy sú výsledkom procesu, nie náhodnou udalosťou. Niekoľko cielených otázok oddeľuje zlieváreň, ktorá riadi svoj proces, od tej, ktorá dúfa v to najlepšie. Tieto kontroly zaberú málo času a zabránia prekvapeniu problémov s karbidom po začatí obrábania.
- Pozrite si celý chemický certifikát. Väčšina certifikátov obsahuje uhlík a kremík. Požiadajte navyše o limity chrómu, mangánu, molybdénu a vanádu. Dodávateľ, ktorý ich nenahlási, ich nemusí monitorovať.
- Opýtajte sa, ako sa aplikuje očkovanie. Inokulácia prúdom alebo panvou v poslednom štádiu je silným signálom, že nukleácia sa berie vážne.
- Definujte matricu a tepelné spracovanie. Uveďte, či sa odliatky dodávajú ako odliate, normalizované alebo žíhané a aká mikroštruktúra sa očakáva v kritických zónach.
- Požiadajte o mapu tvrdosti v prvom článku. Skontrolujte tvrdosť na tenkých rezoch a v blízkosti opracovaných otvorov, nielen na samostatne odliatej skúšobnej tyči. Medzera medzi tvrdosťou skúšobnej tyče a miestnou tvrdosťou je miesto, kde sa skrývajú karbidy.
- Zapíšte si akceptáciu karbidov pre každú zónu. Ak kresba nemôže tolerovať karbidy v určitej oblasti, povedzte to. Ak sú inde prijateľné malé množstvá, povedzte to tiež.
Odliatky čerpadiel a ventilov sú typickým prípadom, kedy sa tento rozhovor vypláca. Teleso čerpadla musí byť tlakotesné, opracované na niekoľkých stranách a spoľahlivé pri premenlivej teplote. Diskusia o karbidoch rýchlo prechádza od „sú povolené“ k „kde presne sú povolené“.
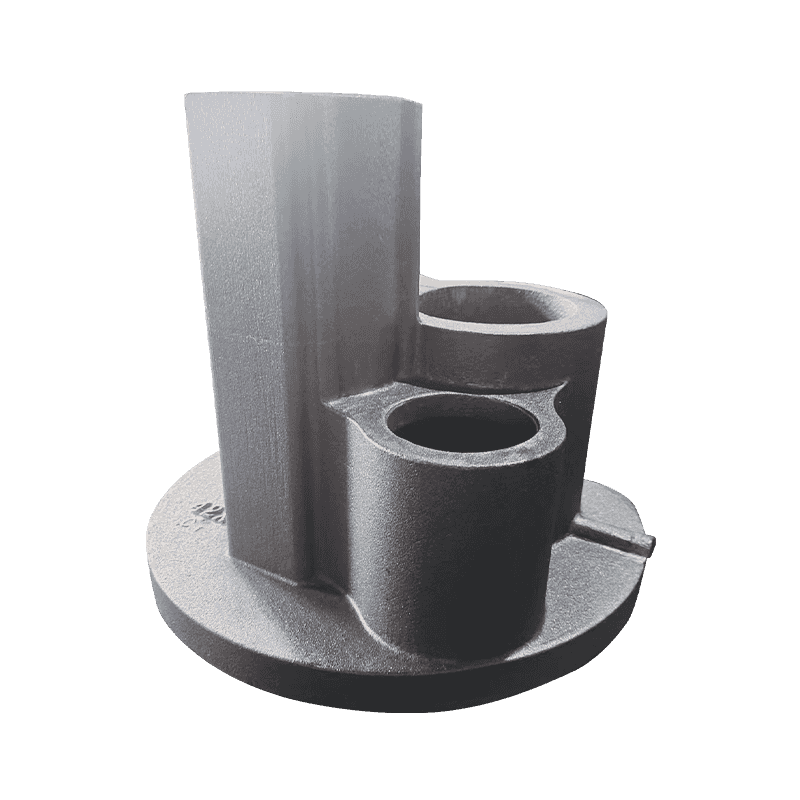
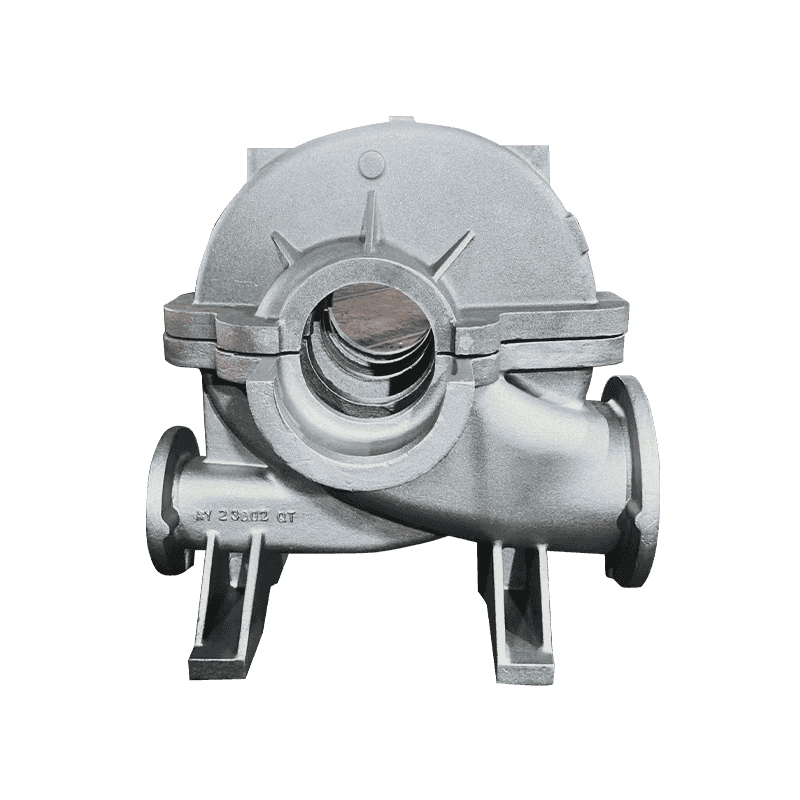
 Odliatok telesa čerpadla s tlakotesnou konštrukciou Toto čerpadlo a teleso ventilu vedú prietok tekutiny a podporujú ventil pomocou integrovaných kanálov. Jeho viacnásobne obrobené plochy a požiadavky na tlakovú nepriepustnosť sú v súlade s diskusiou o umiestnení karbidu, čo z neho robí kľúčovú položku na preskúmanie. Zobraziť produkt →
Pred vyžiadaním cenových ponúk skontrolujte existujúce portfólio dodávateľa. Zlieváreň, ktorá už vyrába podobnú geometriu, má merateľnú výhodu; môžeš skontrolujte sortiment a posúďte, či sa odliatky vo výrobe zhodujú s dielmi, ktoré potrebujete.
POZOR. Cenová ponuka výrazne nižšia ako trhový priemer si zaslúži ďalšie otázky, nie menej. Rozdiel medzi riadenou vsádzkou a lacnou vsádzkou je často viditeľný v množstve prvkov stabilizujúcich karbidy vstupujúcich do taveniny.
Takeaway: Karbidy je možné spravovať, ale iba ak sa pýtate
Tvorba karbidov v odliatkoch z tvárnej liatiny je predvídateľná. Vyplýva to z lokálnej rýchlosti ochladzovania, zloženia a podmienok tvorby zárodkov a možno ho riadiť zámerným návrhom procesu. Náklady na prevenciu sú skromné: disciplinované limity chémie, včasné očkovanie a v prípade potreby krok tepelného spracovania. Náklady na neskoré objavenie karbidov sú vysoké: vyradené obrábanie, neúspešné tlakové skúšky, prestoje stroja a sporné dodávky.
Najlepší čas na prácu s karbidmi je pred vyrezaním vzoru a podpísaním objednávky. Druhý najlepší čas je teraz, zatiaľ čo vy máte stále pod kontrolou špecifikáciu, plán overovania a konverzáciu so svojím dodávateľom.