EN
Obrábanie odliatkov z tvárnej liatiny : Čo určuje cenu za diel
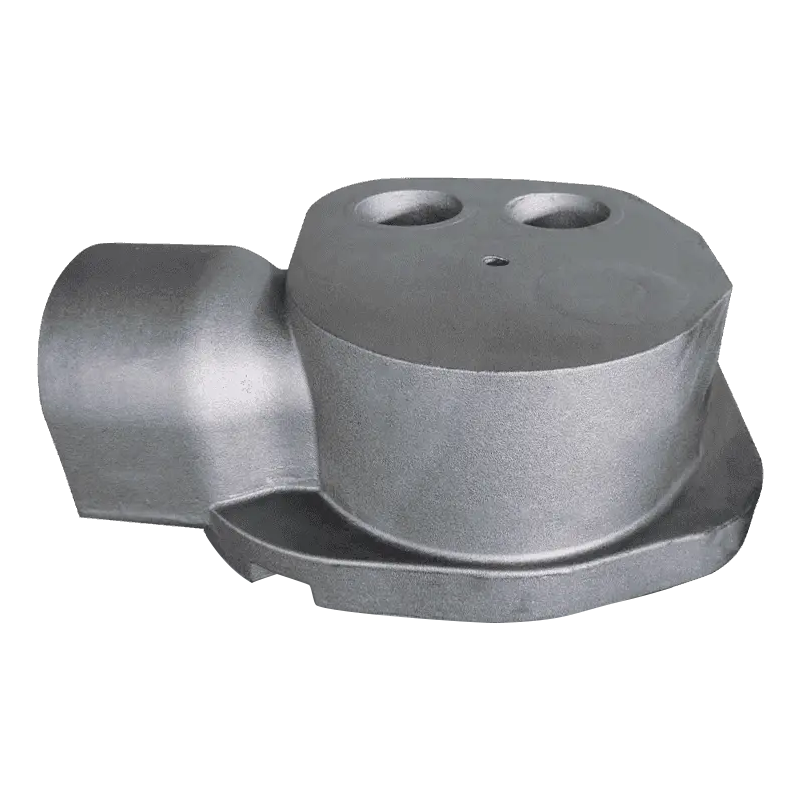
Nodulárny grafit robí tvárnu liatinu silnou, húževnatou a stojí za to špecifikovať. Vďaka tomu sú čipy vláknité, odolné voči teplu a tolerančné okno je užšie, než pripúšťa väčšina nákresov. Riadenie sklonu a upínanie rozhodujú viac ako ktorýkoľvek katalóg vložiek.
Dve ložiskové skrine odliate v rovnakom týždni z rovnakého vzoru sa môžu na jednom stroji správať ako dva rôzne materiály. Jeden vrtá čisto pri 220 m/min. Druhý otupí roh doštičky skôr, ako nástroj dosiahne plnú hĺbku. Program sa nikdy nezmenil. Odliatky robili: perlitovú časť v blízkosti stúpačky, chladnú kožu na tenkom rebre alebo 40 HBW výkyv cez dávku.
Metalurgia nastavuje strop, upevňovacie prvky nastavujú podlahu a rezné dáta fungujú iba vo vnútri okna medzi nimi.
Prečo sa tvárna liatina obrába inak ako sivá liatina
V sivej liatine tvorí grafit vločky, ktoré sedia vo vnútri matrice ako tisíce malých vnútorných lámačov triesok. Čipy sa strihajú krátko a rez je ľahký. Ošetrenie horčíkom mení tento grafit na uzlíky, čo dodáva tvárnej liatine jej pevnosť a ťažnosť a tiež odstraňuje zabudované lámanie triesok.
Na stroji je výsledok predvídateľný: dlhšie, vláknité triesky, vyššie rezné sily pri rovnakej hĺbke rezu a viac tepla zadržiavaného v reznej hrane, pretože trieska ho odnáša menej. Matrica okolo týchto uzlín potom rozhoduje o tom, ako sa nástroj opotrebováva.
- Feritický, okolo 170-210 HBW. Mäkké a gumové; vybudovaná hrana, rozmazané povrchy a rozmery unášania pri nízkej rýchlosti.
- Perlitické, okolo 230-290 HBW. Abrazívne; Opotrebenie bokov a vrubové opotrebenie sa preberajú a životnosť nástroja rýchlo klesá so stúpajúcou tvrdosťou.
- Zmiešaná liata štruktúra. Jedna trieda môže čítať 200 HBW v tenkej prírube a 250 HBW v ťažkom výstupku, len preto, že rýchlosť chladenia sa líši.
- Nodularita a počet uzlín. Dôsledne jemné, vysokopočetné grafitové stroje; hrubý alebo degenerovaný grafit sa stáva problémom obrábania dlho predtým, ako sa stane problémom pevnosti.
Dva odliatky môžu niesť rovnakú známku a stále sa líšia o 40 HBW. Tento rozdiel sa na výkrese nikdy neobjaví. Zobrazuje sa na vkladovej faktúre.
Jeden detail, ktorý stojí za zopakovanie: jemné častice z tvárnej liatiny nie sú neškodné. Suché hrubovanie vytvára jemný prach bohatý na grafit, takže odsávanie pri rezaní patrí k procesu, nie k upratovaniu.
Rezacie parametre, ktoré vydržia na predajni
Údaje uvedené nižšie sú východiskovými bodmi pre karbid s povlakom na pevnom stroji, nie sľubmi. Tvárna liatina reže rýchlejšie ako nízkouhlíková oceľ a pomalšie ako sivá liatina rovnakej tvrdosti a rozptyl v rámci jednej šarže je zvyčajne širší ako rozptyl medzi triedami.
| Podmienka | Typická tvrdosť | Rýchlosť otáčania | Feed | Poznámky |
|---|---|---|---|---|
| Feritické, odlievané | 170-210 HBW | 220-300 m/min | 0,25-0,40 mm/ot | Ostrý pozitívny sklon; udržujte hĺbku hrubovania nad 2 mm, aby hrana zostala pod kožou |
| Perlitické, odlievané | 230-290 HBW | 150-220 m/min | 0,20-0,35 mm/ot | Pevný substrát s povlakom TiAlN alebo Al2O3; počítajte skôr s opotrebovaním boku ako s odieraním |
| Sušené alebo chladené | 300-380 HBW | 80-150 m/min | 0,15-0,25 mm/ot | CBN alebo fúzová keramika; tuhosť je dôležitá viac ako rýchlosť |
| Prerušovaný rez alebo ťažká koža | sa líši | znížiť o 25-35% | 0,15-0,25 mm/ot | Negatívny sklon a silný okraj; nikdy nenechávajte nástroj v reze |
- Prvý prechod ponechajte pod liatou kožou. Pretrhnutie chladeného povrchu je najspoľahlivejší spôsob, ako zlomiť hranu.
- Nenaháňajte finiš samotným krmivom. V tvárnej liatine sa povrchová úprava zlepšuje viac z rýchlosti a ostrosti hrán ako z ľahšieho posuvu.
- Frézovanie: stúpanie rezu tam, kde to nastavenie umožňuje, udržujte posuv na zub hore a odstráňte jemné častice namiesto ich opätovného rezania.
- Skontrolujte tvrdosť na vstupnej dávke, nielen na prvom výrobku. Dávka s výkonom 30 HBW nad vzorkou porazí program overený na tejto vzorke.
Do objednávky uveďte rozsah tvrdosti. Pás 170-230 HBW je rovnako obrábací ako aj metalurgický návod a je oveľa jednoduchšie dohodnúť sa pred odlievaním, ako sa dohadovať po probléme so životnosťou nástroja.
Casting Skin, Chill a First Pass
Vonkajší jeden alebo dva milimetre pieskového odliatku nie sú materiálom, pre ktorý bola vložka vybraná. Táto vrstva môže obsahovať chladenú zónu zo studenej formy, vypáleného piesku, oxidov a malých inklúzií. Ak ho odstránite ľahkým dokončovacím prechodom, nástroj sa skôr šúcha, než rezá a trením sa ničia hrany.
Dávajte pozor na tvrdé miesta v blízkosti stúpačiek a tenkých rebier. Môžu sedieť vysoko nad uvedenou tvrdosťou šarže. Ak to isté miesto na každej časti píska a mení farbu, berte to najskôr ako problém so vzorom a chladením; zmena triedy doštičky posunie poruchu len o niekoľko častí neskôr.
- Rovina na povrchu, ktorý bude aj tak obrobený, alebo špecifikujte obrobenú podložku ako základ.
- Podpora priamo pod každou svorkou. Tvárna liatina je dostatočne ťažná na to, aby pri zaťažení zovretím pružila a udržala túto deformáciu, kým sa svorky neuvoľnia.
- Použite trojbodovú podperu plus nastaviteľné zdviháky na dlhých základniach a stĺpoch a pred utiahnutím čohokoľvek skontrolujte, či sa nekývajú.
- Nahrubo, uvoľnite a potom dokončite. Ak sa súčiastka po hrubovaní pohne, tento pohyb patrí do plánu procesu, nie do poznámky prepracovania.
Vývrty, základne a kryty, ktoré musia zostať sústredné
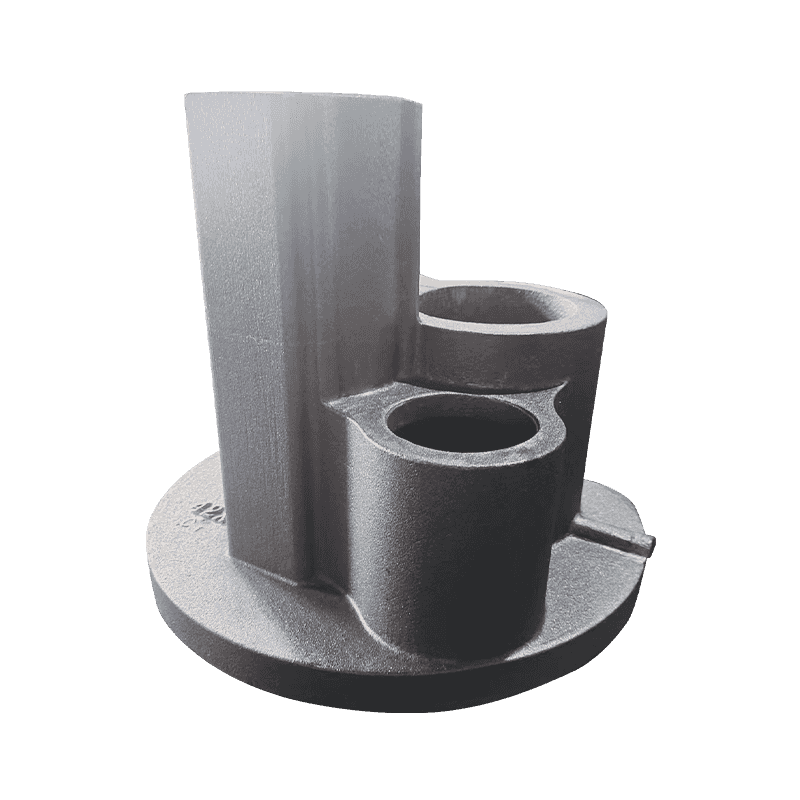
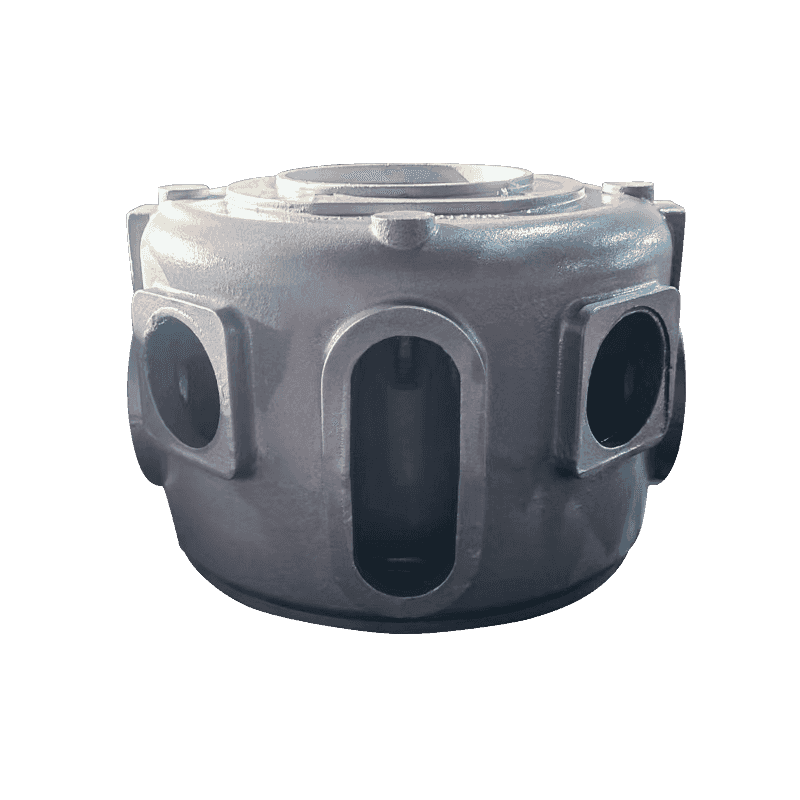
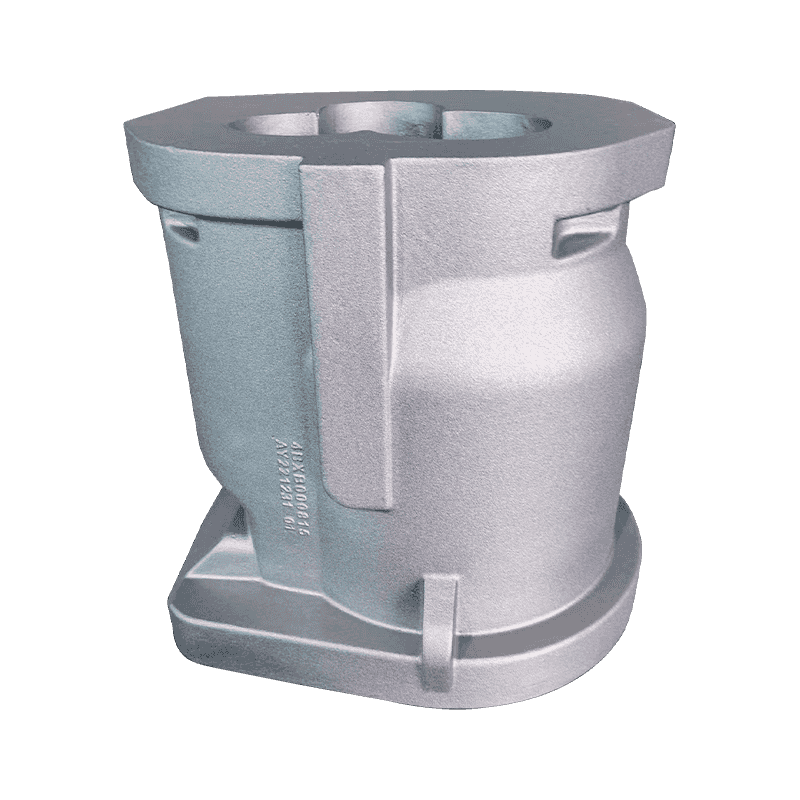
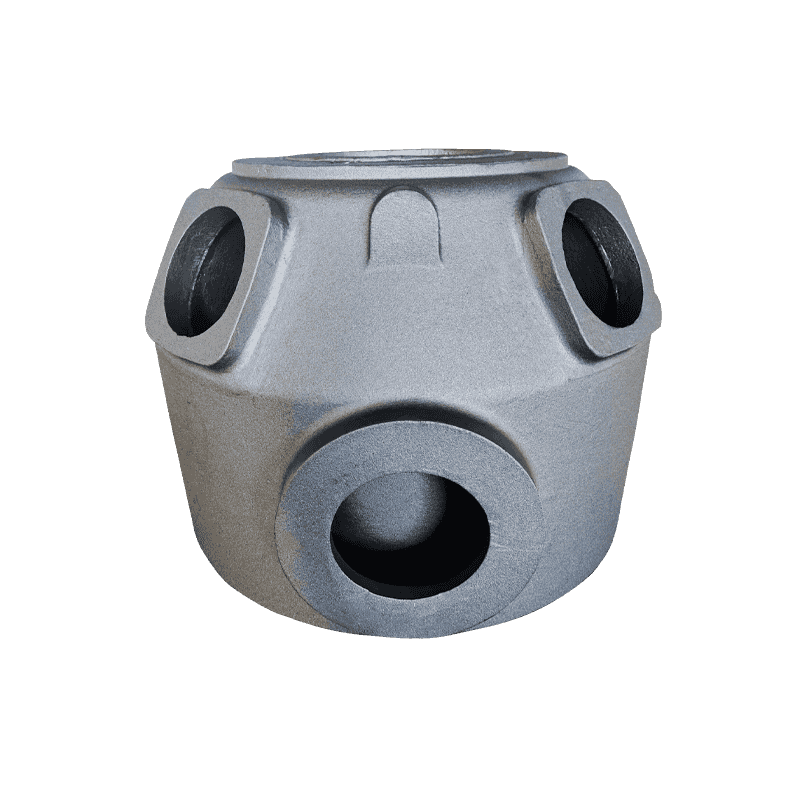
Väčšina odmietnutí opracovaných odliatkov z tvárnej liatiny je geometrická, nie kozmetická. Teleso kompresora spája montážne čelo, hlavný otvor a niekoľko sediel hriadeľa. Označte, že otvor zo surového odliatku a tolerancia, na ktorej skutočne pracujete, je vzorom, nie strojom.
Postupnosť, ktorá vydrží, je neočarujúca: zdrsnite základové plochy, nechajte odliatok usadiť, potom dokončite vŕtanie a opracte z neho každé súvisiace sedlo. Vyššia pevnosť tvárnej liatiny umožňuje konštruktérom stenčovať steny v porovnaní so sivou liatinou, čo zvyšuje hmotnosť a zhoršuje stabilitu, pretože tenké puzdro sa pri upnutí vychýli a po rezaní sa uvoľní.
Prídavok na obrábanie je druhá polovica tohto rozhovoru. Príliš malý prídavok si vynúti plytké trenie; príliš veľa znamená extra hrubovaciu operáciu a vyššiu šancu na otvorenie pórovitosti.
| Veľkosť odliatku (maximálny rozmer) | Jednotvárny prídavok | Typické časti |
|---|---|---|
| Až 150 mm | 2-3 mm | Kryty, malé kryty, opracované podložky |
| 150-500 mm | 3-5 mm | Telesá čerpadiel, ložiskové telesá, telesá ventilov |
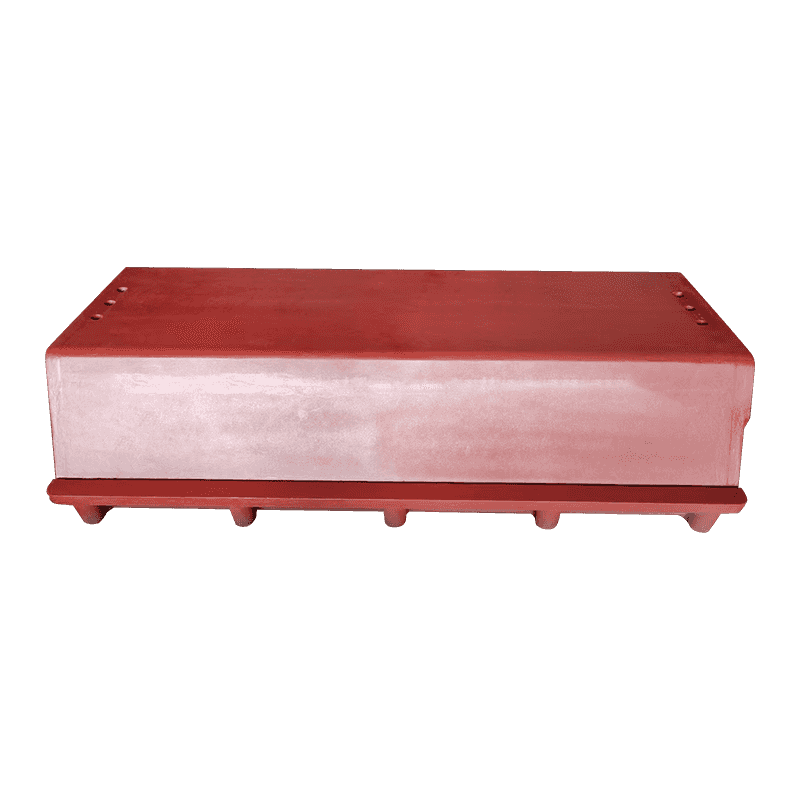
| 500-1500 mm | 5-8 mm | Telesá kompresorov, základne strojov |
| Viac ako 1500 mm | 8-12 mm | Stĺpce a veľké rámy |
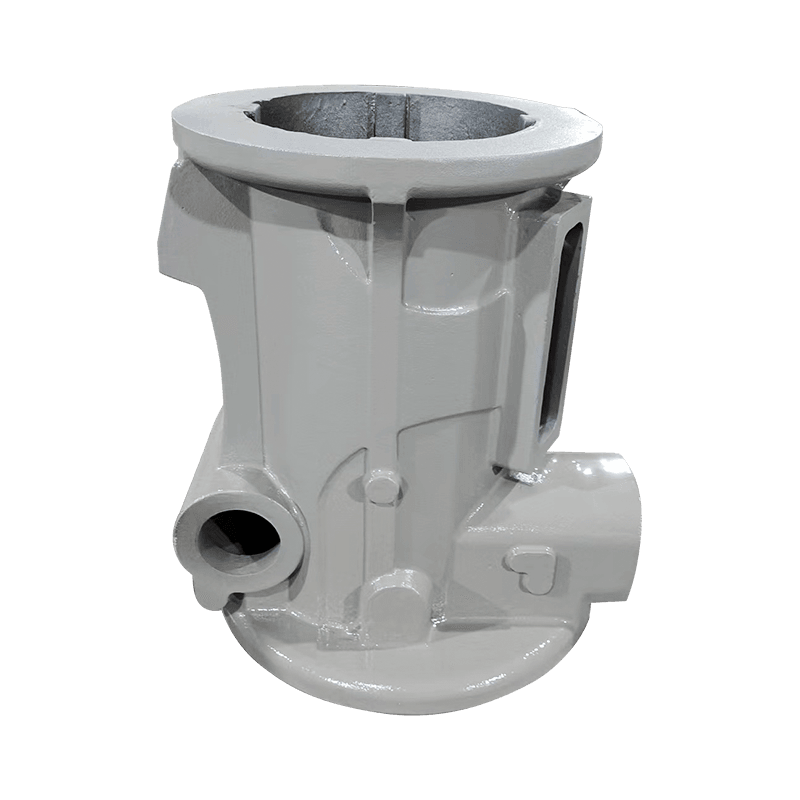
Rámy a stĺpce: Vibrácia nastavuje konečnú úpravu
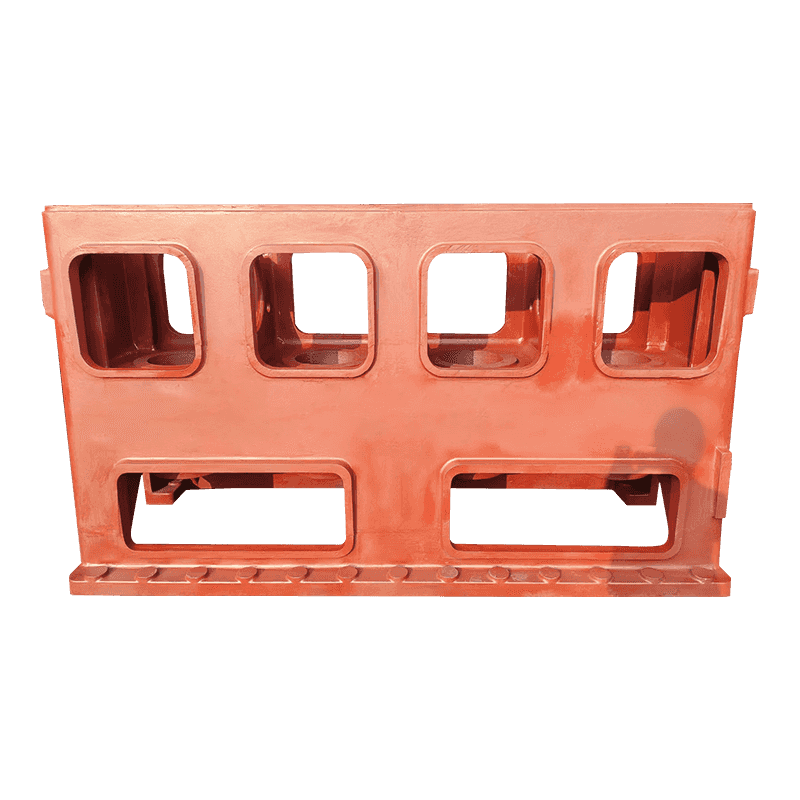
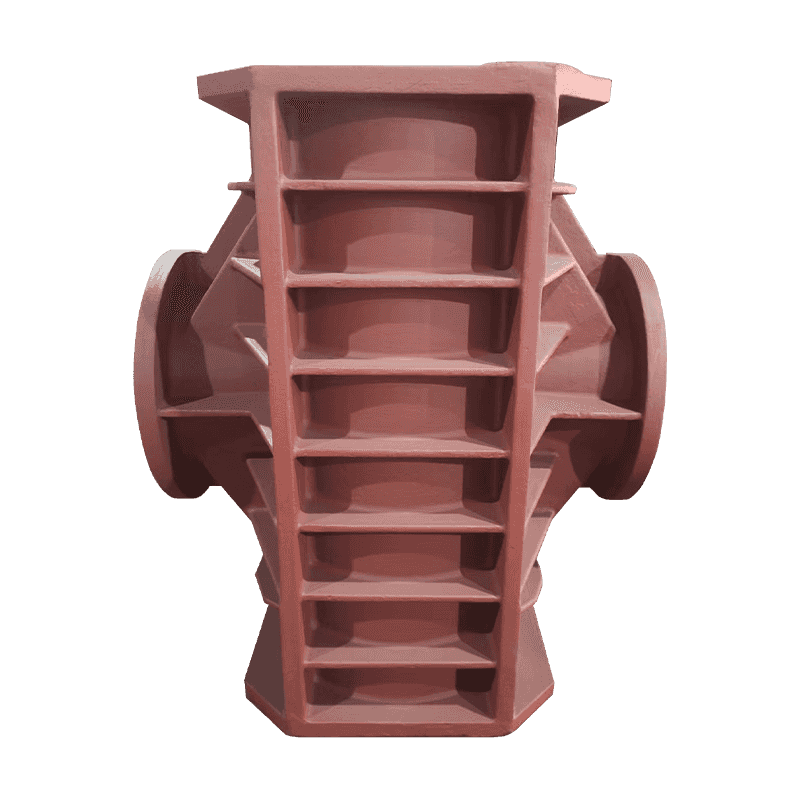
Výrobcovia obrábacích strojov si vyberajú medzi sivou a tvárnou liatinou z dôvodov, ktoré sa prejavia v reze. Vločkový grafit v šedej liatine efektívne premieňa vibrácie na teplo, takže postele a šmýkačky, ktoré musia zostať tiché, sú často šedou liatinou. Nodulárny grafit sa vzdáva určitého tlmenia, ale prináša vyššiu pevnosť a tuhosť, a preto sú stĺpy a konštrukcie zaťažené ohybom často z tvárnej liatiny.
Pre strojníka to znamená, že veľký odliatok musí byť stabilný, aby mohol byť presný. Tepelná rovnováha s dielňou je dôležitá rovnako ako upínanie: stĺp nahrubo opracovaný za studena a hotový za tepla sa bude pohybovať medzi operáciami. Širší obraz o tom, ako kvalita odliatku sa prenáša do presnosti obrábania stojí za prečítanie skôr, než kresba zamrzne.
V praxi: najskôr opracujte montážnu plochu, naznačte z nej sedlá koľajníc a podržte dokončovací priechod, kým sa diel neprestane pohybovať. Pri prísnych toleranciách merajte v dvoch rôznych dňoch.
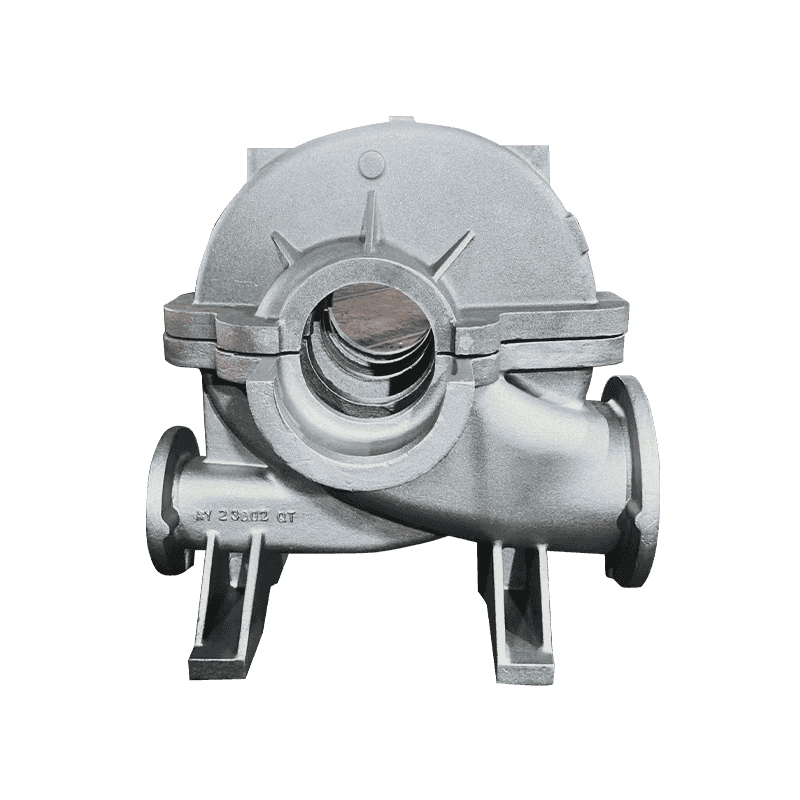
Telesá čerpadiel a ventilov: Hrúbka steny a cesty úniku
Telesá čerpadiel a ventilov sú tlakové hranice, takže skrytá chyba má vysokú cenu. Pór pochovaný v stene je odliatok; ten istý pór otvorený vyvrtávacou tyčou je vyradený diel, do ktorého už boli investované hodiny obrábania.
Toto riziko znižujú dva návyky. Špecifikujte nedeštruktívnu kontrolu hraníc tlaku pred obrábaním a nie po ňom, pretože rádiografia alebo ultrazvukové testovanie na hrubom odliatku stojí oveľa menej ako hotový diel s tesniacim povrchom. A do výkresu vložte rovinnosť a rovnobežnosť pre čelá prírub a diery tesnení, pretože všeobecné tolerancie rozmerov zriedka kontrolujú prvok, ktorý skutočne uniká.
Tvárna liatina si tu získava svoje miesto tým, že toleruje vodné rázy, tepelné cykly a tlakové skoky, ktoré by popraskali krehkejší materiál. Dôsledok obrábania je jednoduchý: tesniace plochy a kružnice skrutiek si musia po hydroskúške udržať svoju geometriu, a to nielen na pracovnom stole.
Čo vyriešiť pred prvým rezom
Spoľahlivé opracovanie odliatkov z tvárnej liatiny je väčšinou nákupným zvykom a nie tajomstvom nástrojov. Vložte do objednávky tieto body a predajňa prestane hádať:
- Trieda plus rozsah tvrdosti s uvedeným miestom testu.
- Prídavok na obrábanie podľa vlastností, nie jedna deka.
- Definícia nulového bodu a či je nulový bod odliaty alebo obrobený.
- Akceptačné kritériá pre pórovitosť na tlakových a tesniacich povrchoch.
- Schválenie vzorky, ktoré obsahuje mapu tvrdosti z dielca s rezom.
Výplata: keď je šírenie tvrdosti kontrolované a referenčné hodnoty sú dohodnuté, stroje z tvárnej liatiny pri predvídateľných rýchlostiach s predvídateľnou životnosťou nástroja. Premenná, ktorá zostane, je tá, ktorú ste sa rozhodli nechať otvorenú.
Haian Aoyu Machinery Manufacturing vyrába odliatky z tvárnej a šedej liatiny pre výrobcov kompresorov, čerpadiel, ventilov a obrábacích strojov s kapacitou približne 20 000 ton ročne na odlievanie a exportnými skúsenosťami po Európe, Japonsku a Severnej Amerike; môžete skontrolovať celý rozsah castingu za tieto časti predtým, ako umiestnite výkres na stôl dodávateľa.