EN
Presnosť Odliatky z tvárnej liatiny : Čo rozhoduje o tom, či sa dávka odošle
Skriňa kompresora môže mať dokonalý materiálový certifikát a napriek tomu môže byť zošrotovaná v obrábacom centre. Známka bola správna, nodulárnosť bola správna a casting bola stále nesprávna časť.
Táto medzera medzi vyhovujúcim odliatkom a použiteľným odliatkom je miesto, kde väčšina projektov z tvárnej liatiny vyhráva alebo prehráva. Cenová ponuka zvyčajne prichádza s tromi číslami: trieda, hmotnosť a cena za kilogram. O tom, či projekt funguje, nerozhoduje ani jeden z nich. Rozhoduje to, či hrúbka steny zostane tam, kde je uvedené na výkrese, či je prídavok na obrábanie konzistentný od dielu k dielu a či prvé nastavenie upínadla produkuje diely namiesto šrotu.
Užitočnou otázkou teda nie je, ktorá zlieváreň je najlacnejšia. Ide o to, ktorá zlieváreň môže obsahovať tri alebo štyri funkcie, od ktorých závisí váš proces obrábania, v objeme, ktorý si skutočne objednáte. Z toho vyplýva všetko nižšie.
Čo v skutočnosti znamená presnosť v tvárnej liatine
Presnosť is not one property. It is three stacked requirements, and a foundry can be strong on one while quietly weak on another.
- Metalurgická kontrola: nodularita približne 85 percent alebo lepšia v sekcii, na ktorej vám záleží, stabilný počet nodulov a pomer feritu a perlitu, ktorý zodpovedá rozsahu tvrdosti na výkrese.
- Kontrola rozmerov: opakovateľná poloha obrobených plôch vzhľadom na zvolený základ, nielen veľkorysá tolerancia celkovej dĺžky.
- Vnútorná pevnosť: žiadna pórovitosť pri zmršťovaní v častiach, ktoré nesú zaťaženie, udržujú tlak alebo sú vŕtané a závitované.
Druhá a tretia vrstva sú miesta, kde sa úvodzovky rozchádzajú. Dve zlievárne môžu citovať 500-7 a obe odlievať čisté železo, no dodávajú diely, ktoré sa na obrábacej linke správajú odlišne, pretože jedna kontroluje hrúbku škrupiny na tenkostennom valci a druhá ju považuje za premennú, ktorá sa sama triedi.
Železo nekupujete na kilogramy. Kupujete si vzdialenosť medzi odlievacou plochou a prvým rezom, ktorý vykoná váš strojník.
Po zmeraní úseku vyberte stupeň
Zverejnené vlastnosti pochádzajú zo štandardných testovacích tyčí, nie z vašej strany. Veľkosť sekcie určuje, ako pomaly kov chladne, a rýchlosť chladenia určuje, koľko perlitu skončí v matrici. Trieda vybraná z údajového listu sa preto môže po odliatí do 60 mm náboja správať inak.
| Trieda ISO 1083 | Ekvivalent ASTM A536 | Pevnosť v ťahu | 0,2 % výťažok | Predĺženie | Typické časti |
|---|---|---|---|---|---|
| 400-15 | 60-40-18 | 400 MPa | 250 MPa | 15 % | Telesá čerpadiel, telesá ventilov, kryty |
| 500-7 | 65-45-12 | 500 MPa | 320 MPa | 7 % | Ložiskové sedlá, rotorové sedlá, kľukové skrine |
| 600-3 | 80-55-06 | 600 MPa | 370 MPa | 3% | Základy strojov, stĺpy, nosné konzoly |
| 700-2 | 100-70-03 | 700 MPa | 420 MPa | 2% | Vložky a vodidlá kritické voči opotrebovaniu |
Z toho vyplývajú dva dôsledky. Ak ťažká sekcia vyžaduje 600-3, očakávajte rozhovor o legovaní alebo tepelnom spracovaní, pretože samotná sekcia pracuje proti cieľu. A predĺženie je číslo, ktoré kupujúci zvyknú preskočiť; je to často ten, kto predpovedá, ako sa odliatok správa, keď naň tlačí lisované uloženie alebo tepelný cyklus.
Piesok s povrchovou úpravou, živicový piesok, zelený piesok: Prispôsobte proces funkcii
Formovacia cesta stanovuje dosiahnuteľnú toleranciu, povrchovú úpravu a náklady na nástroje pred prvým odlievaním. Neskorá voľba je drahá, pretože zmena trasy zvyčajne znamená nové vzory.
- Zelený piesok: najnižšie náklady na model a dobrá hospodárnosť pre stredné a veľké diely v stálom objeme; tenké steny a ostré vnútorné jadrá vyžadujú dodatočnú rezervu.
- Piesok viazaný živicou (nezapekaný): pevná stredná cesta pre stredné dávky, s lepšou rozmerovou stabilitou ako zelený piesok a flexibilné nástroje.
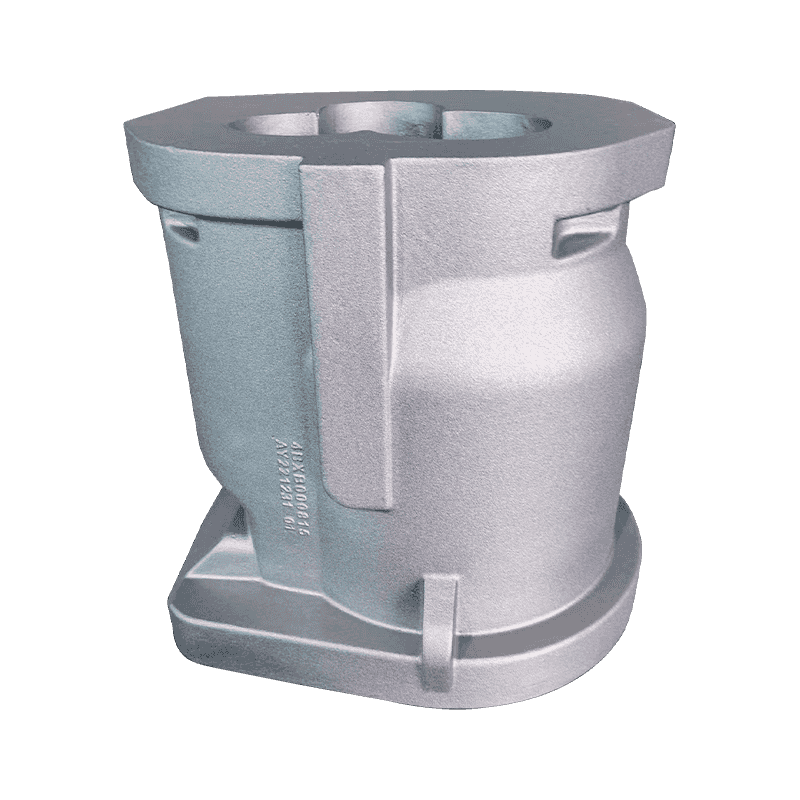
- Piesok s povlakom (škrupina): obvyklá voľba pre tenkostenné diely s vysokou opakovateľnosťou, ako sú valce kompresorov, kde na konzistencii steny záleží viac ako na cene vzoru.
- Tepelné spracovanie: nie je proces formovania, ale súčasť toho istého rozhodnutia, pretože normalizácia alebo uvoľnenie napätia mení tvrdosť aj rozmerové správanie po obrábaní.
Tvrdenia o tolerancii potrebujú triedu, nie prídavné meno. Dodávateľ, ktorý hovorí, že „držíme jeden milimeter“, opisuje jedinú vlastnosť. Opýtajte sa, ktorý stupeň tolerancie sa vzťahuje na konkrétnu funkciu, na ktorej sa vaše zariadenie nachádza.
Kde tieto odliatky sedia vo vnútri hotového stroja
Časti sa najľahšie špecifikujú podľa práce, ktorú vykonávajú, pretože tak sa v prvom rade píšu akceptačné kritériá.
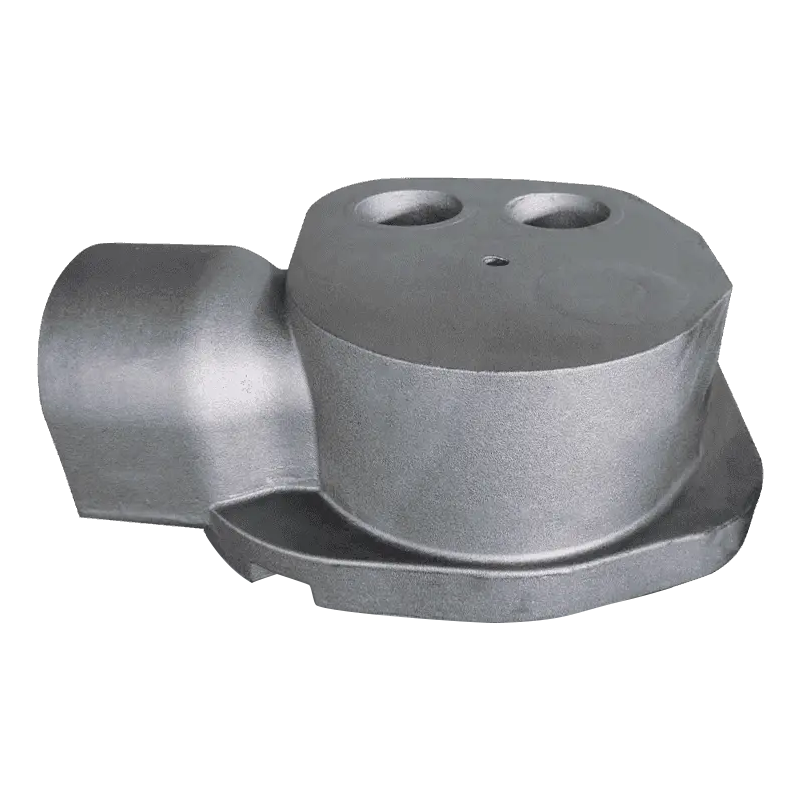
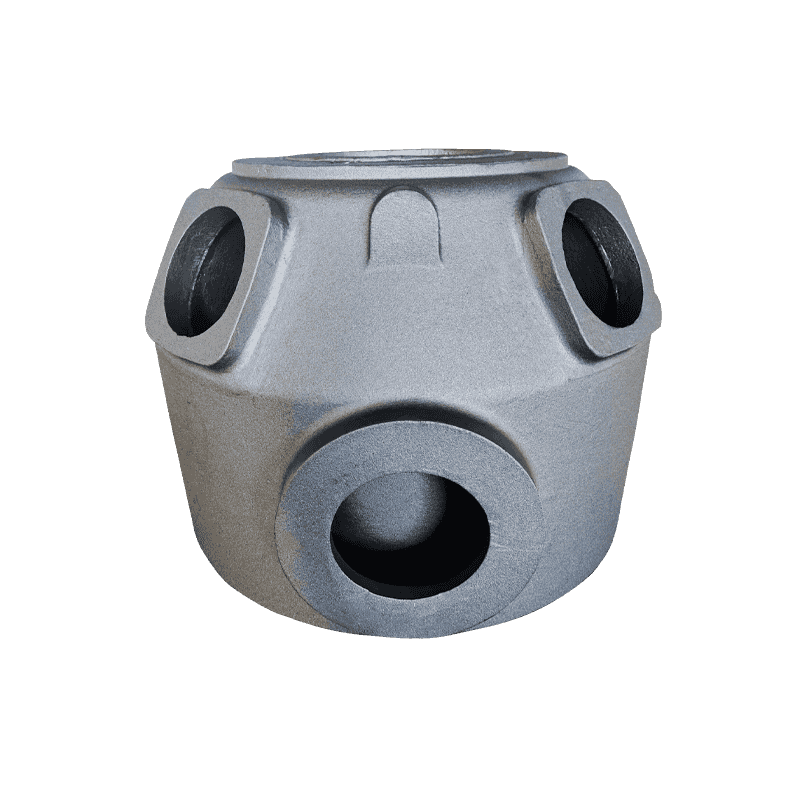
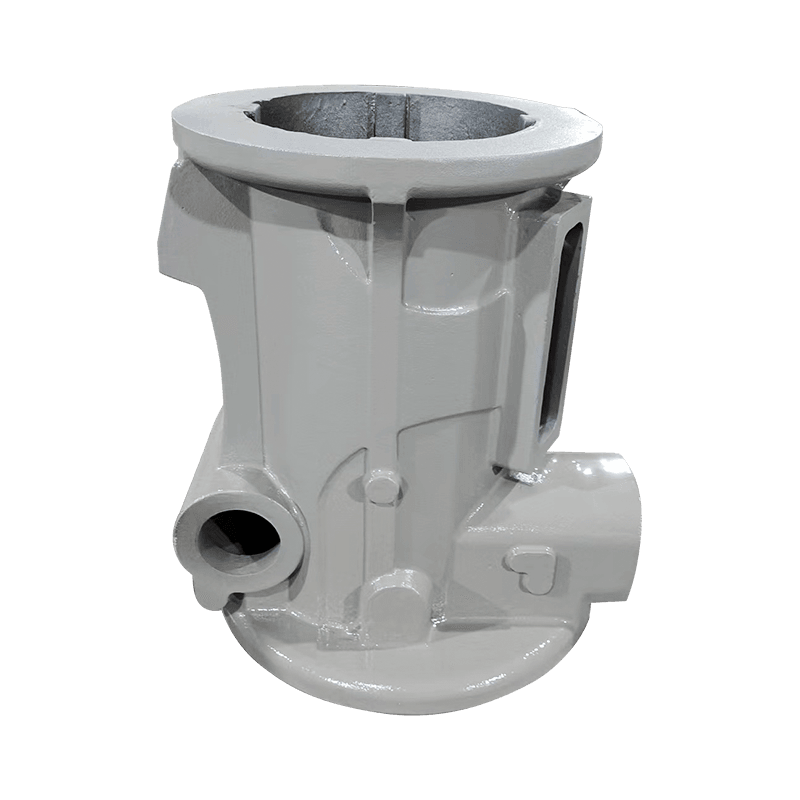
Odliatky kompresorov
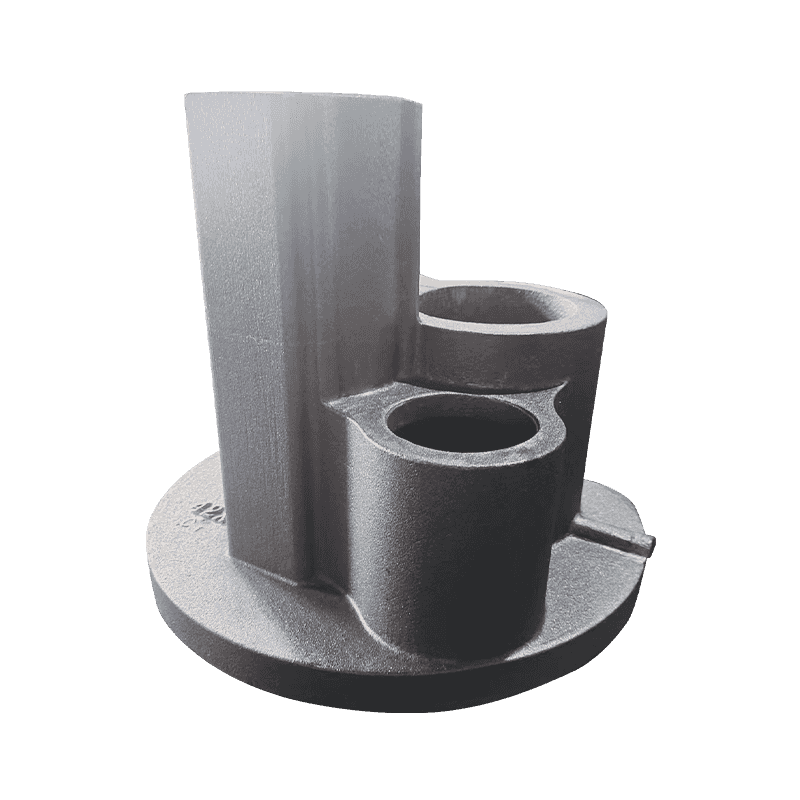
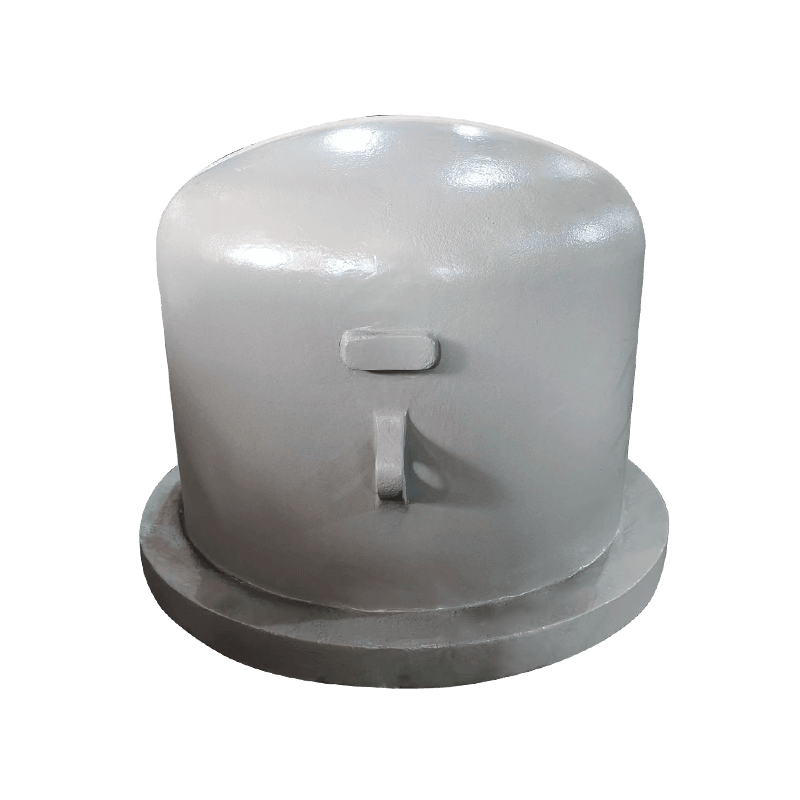
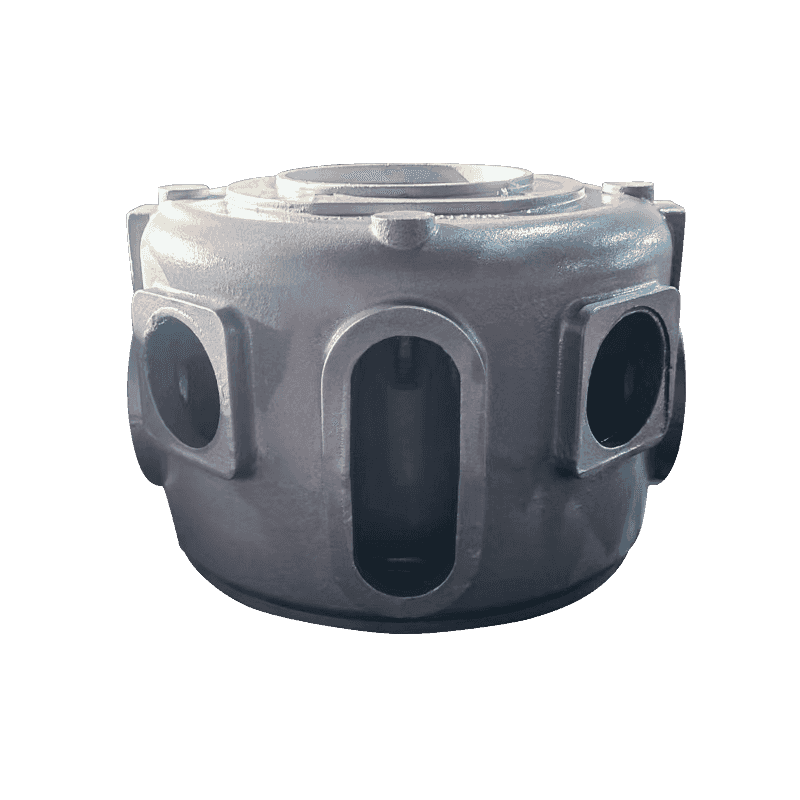
Práca na kompresore sa týka tesnenia, zarovnania a riadenia oleja. Ložiskové sedlá, rotorové sedlá, kľukové skrine, valce, výfukové sedlá a vedrá na olej zlyhávajú každý inak: príliš mäkké sedlo sa opotrebováva oválne, stena valca, ktorá sa posúva, stráca kompresiu, kľuková skriňa, ktorá sa deformuje, neudrží predpätie ložiska. Ako ty vyváženie pevnosti a odolnosti proti opotrebovaniu v sedle ložiska je typickým príkladom rozhodnutia, ktoré sa musí urobiť vo fáze odlievania, nie po obrábaní.
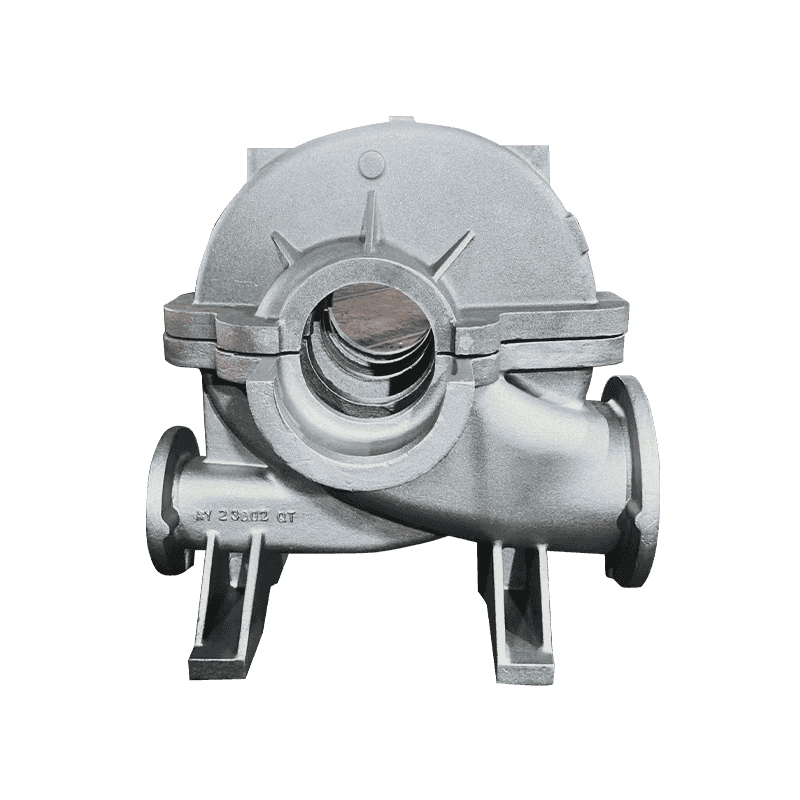
Odliatky čerpadiel a ventilov
Axiálne prietokové čerpadlá, telesá čerpadiel, dvojité kryty čerpadiel, telesá ventilov piestových čerpadiel a kotúče čerpadiel sú zvyčajne tlakotesné alebo kritické pre prietok. Tu je akceptačný test často test tesnosti plus kontrola hrúbky steny, čo znamená, že kontrola pórovitosti je dôležitejšia ako pevnosť v ťahu.
Odliatky na obrábacích strojoch
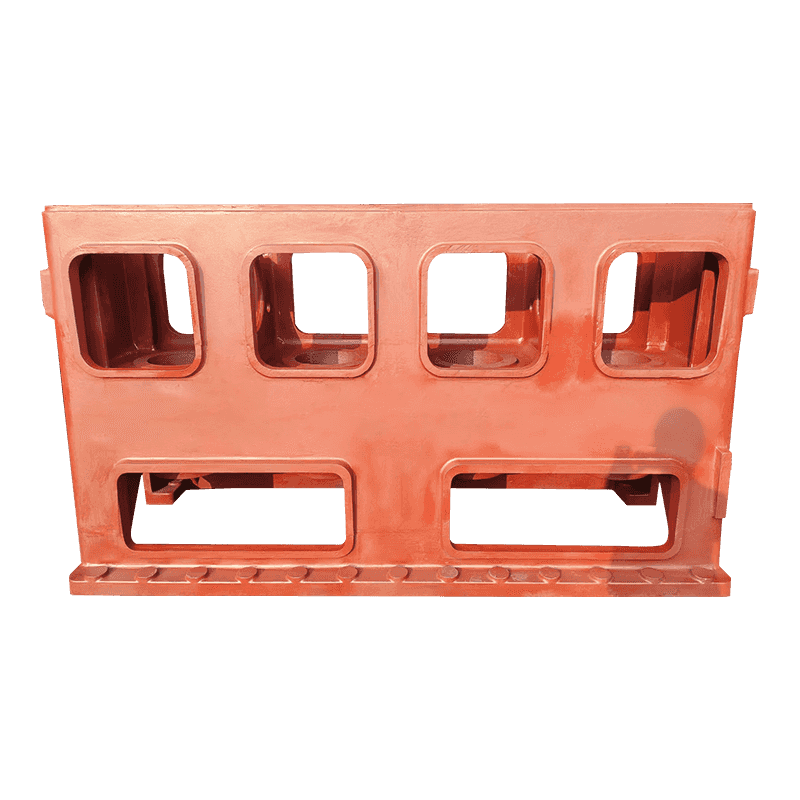
Opačným prípadom sú základne a stĺpiky: ťažké, tiché časti, ktorých skutočnou hodnotou je tuhosť a rozmerová stálosť počas rokov prevádzky. Odľahčenie napätia a rovnomernosť prierezu sú dôležitejšie ako tesná lineárna tolerancia.
Čo je potrebné overiť pred schválením vzorky
Ukážka z prvého článku dokazuje, čo dokáže zlievareň raz. Schválenie by malo byť vždy o tom, čo dokáže. Šesť predmetov nesie najväčšiu váhu:
- Nodularita meraná na reze zo samotného dielu, nielen zo samostatne odliatej skúšobnej tyče.
- Rozmerová správa týkajúca sa rovnakých údajov, ktoré používa váš prípravok, s explicitne uvedenou triedou tolerancie.
- Hrúbka steny v najtenšej časti, meraná aspoň na troch častiach toho istého výlisku.
- Rozsah tvrdosti naprieč šaržou, pretože rozptyl širší ako asi 30 HB zvyčajne signalizuje nerovnomerné chladenie alebo tepelné spracovanie.
- Kontrola spoľahlivosti na nosných alebo tlakotesných úsekoch, ultrazvukovou skúškou alebo rozrezaním obetovanej časti.
- Vysledovateľnosť od čísla tepla cez dátum naliatia až po šaržu tepelného spracovania, takže problém zistený neskôr možno rýchlo zúžiť.
Ak sa týchto šesť položiek objaví v prehľade prvého článku bez toho, aby ste o to požiadali dvakrát, máte väčšinu z toho, čo potrebujete, aby ste mohli s istotou zadať opakovanú objednávku.
Odliatky kupované len na základe ceny sú najdrahšie. O dve percentá nižšia jednotková cena len málokedy prežije jednu sériu opätovného opracovania, jednu leteckú náhradnú dávku alebo jednu zablokovanú montážnu linku.
Čo skutočne hýbe cenou
Jednotková cena je posledné číslo, na ktoré sa treba pozerať, pretože sa skladá zo šiestich ďalších.
- Amortizácia so vzorom a jadrom, rozložená po celej veľkosti šarže.
- Prídavok na obrábanie: 3 mm navyše na veľkej ploche je skutočná hmotnosť, skutočný kov a skutočný čas rezania.
- Metalurgická cesta: legovanie a tepelné spracovanie potrebné na dosiahnutie akosti v ťažkej časti.
- Rozsah inšpekcie: správy o rozmeroch, ultrazvukové testovanie a rezané vzorky, to všetko zvyšuje náklady a znižuje riziko.
- Miera šrotu na tenkostenných dieloch, kde má potiahnutý piesok tendenciu získať späť náklady na nástroje.
- Balenie a exportná manipulácia pre diely s tenkými stenami a hotovými opracovanými plochami.
Kupujúci, ktorý týmto šiestim rozumie, môže vyjednávať s faktami. Kupujúci, ktorý porovnáva iba údaj na kilogram, rokuje s číslom, ktoré zlievareň kontroluje.
Presnosť ductile iron castings are a specification problem before they are a manufacturing problem. Decide which features your assembly cannot tolerate variation on, state the tolerance class and the measurement method in writing, and ask for the process route that supports them.
Potom pracujte v správnom poradí: nájdite na základ obrábania, vráťte sa k odliatku a nechajte proces triedenia a formovania nasledovať. Táto objednávka zriedka zlyhá.